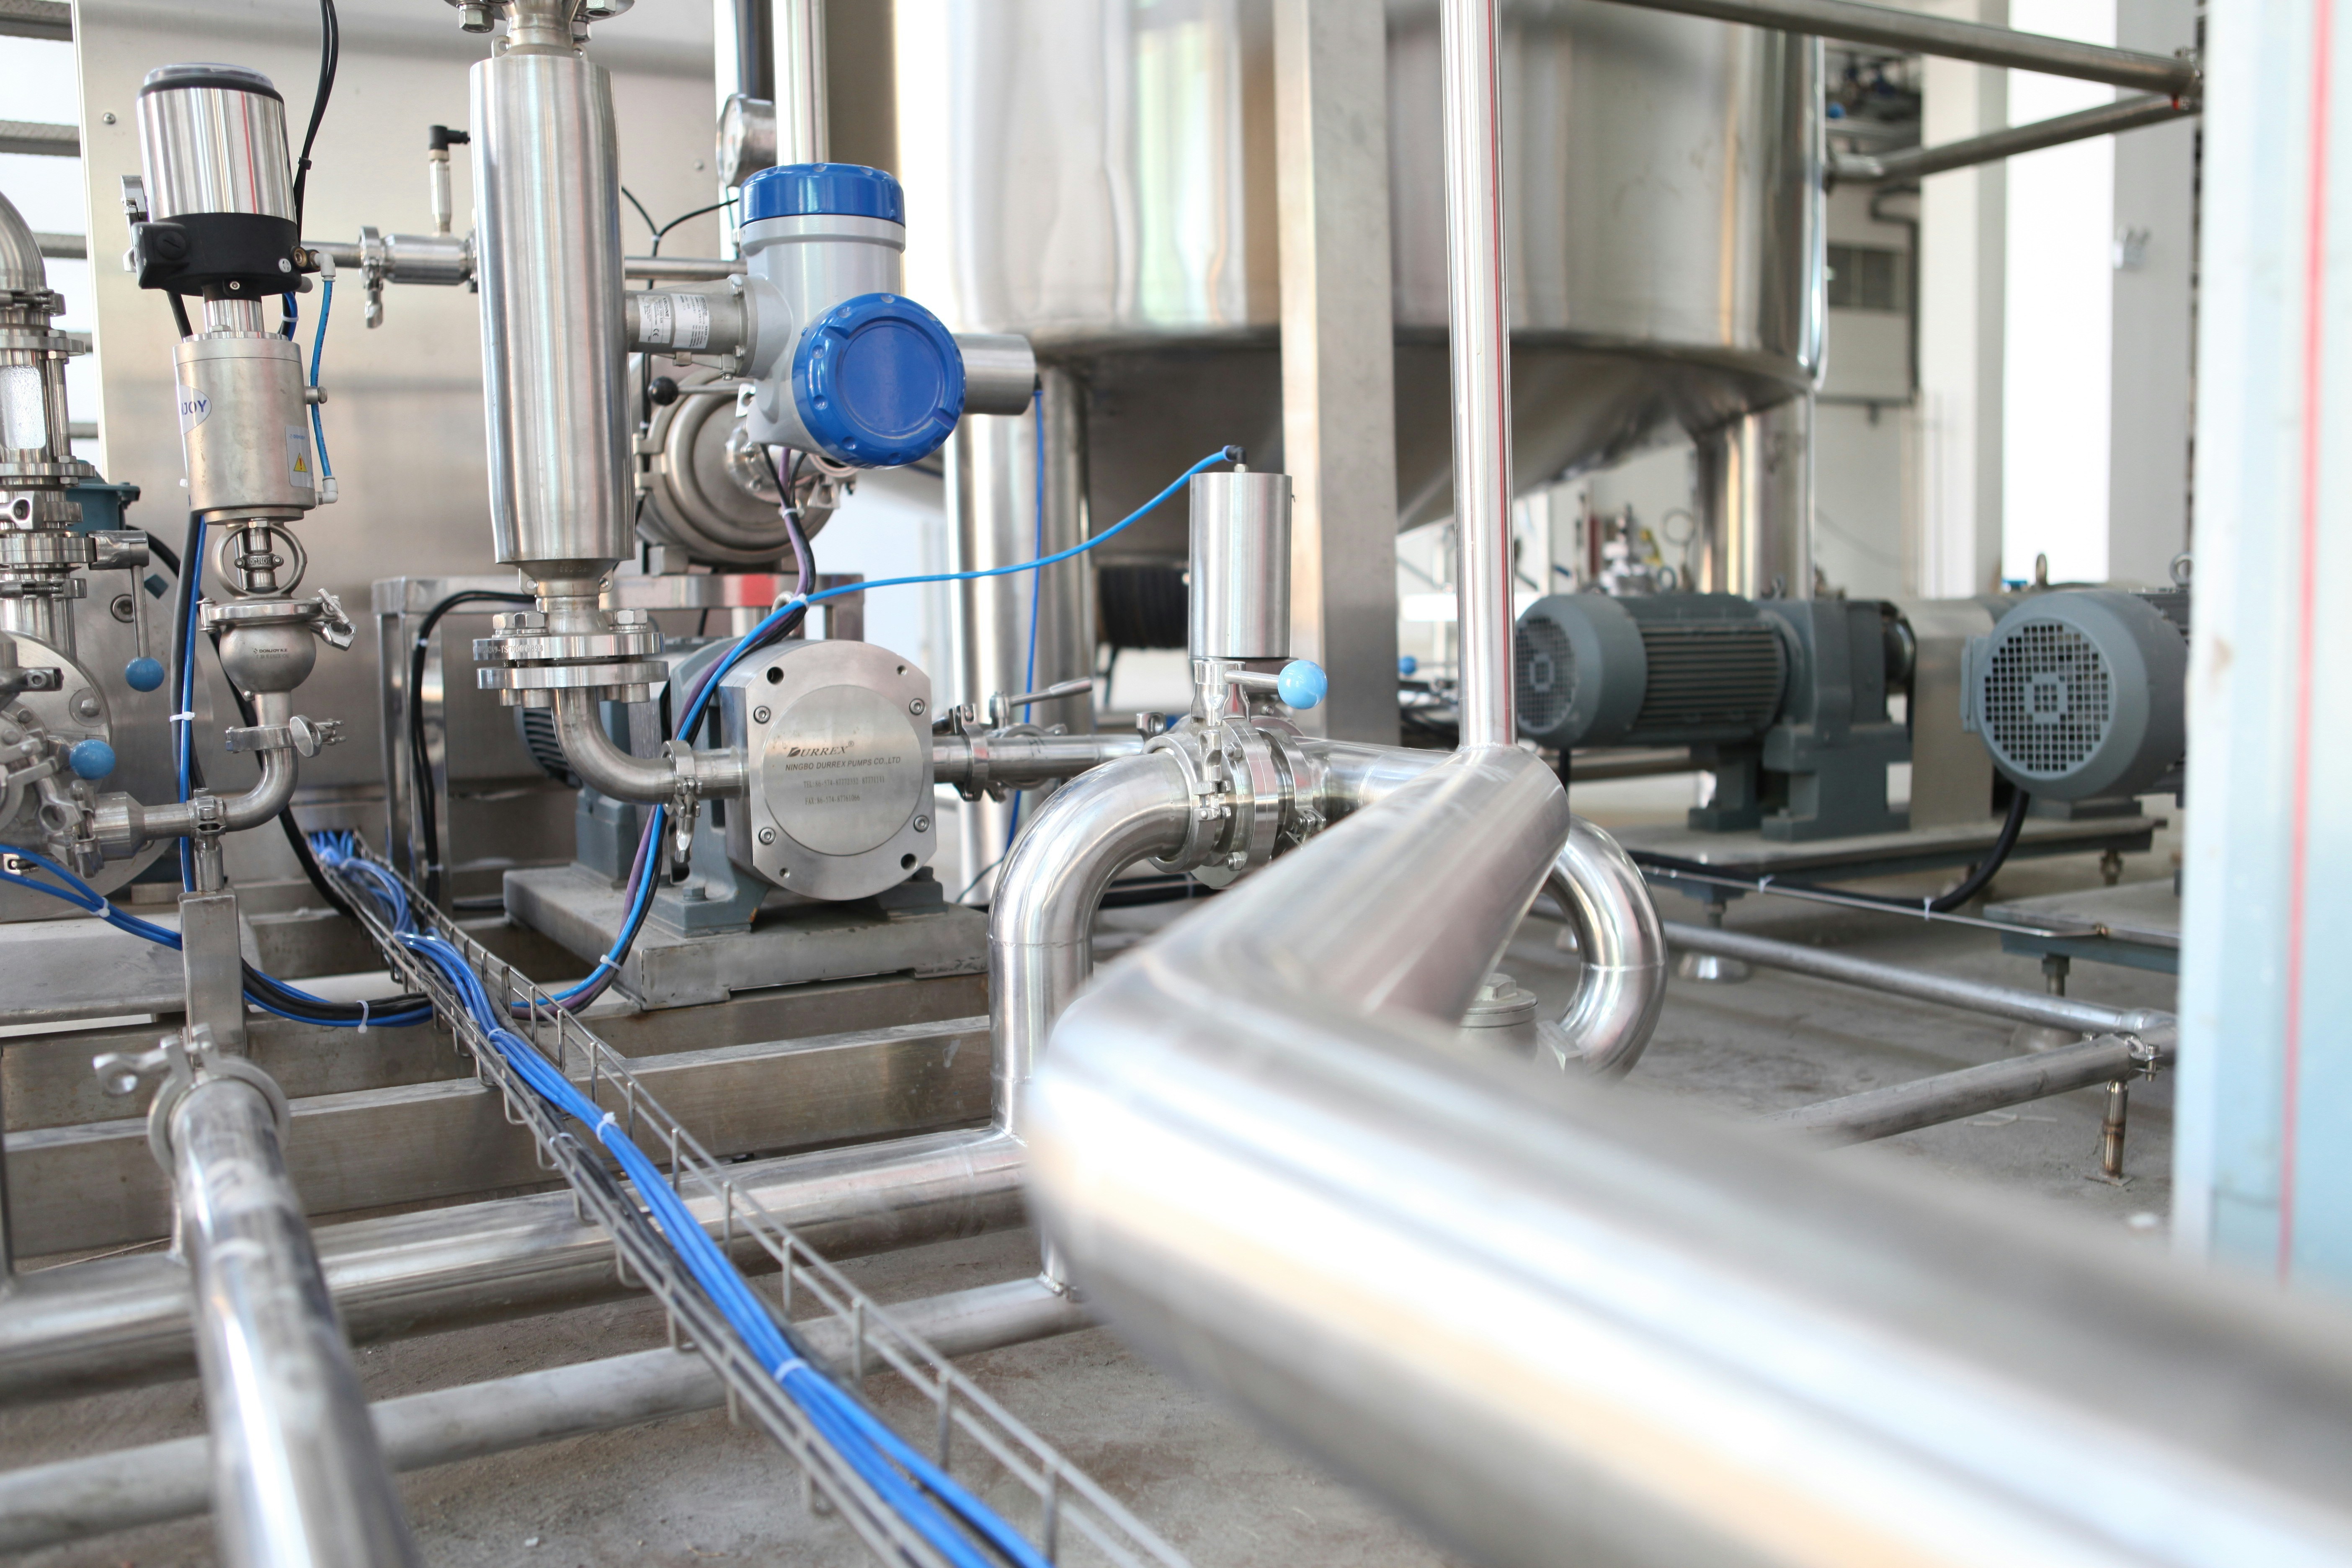
各行业如何优化化学过程并减少浪费
为什么化学工艺优化很重要
化学品制造涉及复杂的操作,例如混合、加热、冷却、分离、过滤和化学反应。每个阶段都需要特定的操作条件,以生产稳定的产品,同时保持安全和质量标准。
但是,低效的运行条件会增加能耗、原材料损失、生产时间和废物的产生。设备限制、不准确的过程控制和不良的资源管理也可能影响工厂的整体绩效。
化学工艺优化侧重于通过识别效率低下并对设备、操作条件和生产方法进行适当调整来改善这些操作。
对于工业制造商而言,优化不仅仅是增加产量。它还涉及使用更少的资源、保持产品质量、减少不必要的排放和提高制造运营的可靠性。
化学工艺优化的关键策略
几种技术和操作方法可以帮助化学品制造商提高工艺性能。
1。改进过程控制和自动化
过程控制系统监控和调节重要的操作参数,例如温度、压力、流量、pH 值和化学浓度。
控制不善会导致产品质量不稳定、能源消耗不必要和原材料消耗增加。
现代自动化技术,包括分布式控制系统 (DCS)、可编程逻辑控制器 (PLC) 和高级过程控制 (APC),有助于维持稳定的运行条件。
工业应用:自动监控广泛应用于化学反应器、蒸馏塔、混合系统和连续生产线。它允许操作员识别过程变化并及时进行调整。
2。优化化学反应
反应条件直接影响产品产量、质量和能量需求。温度、压力、催化剂选择、反应物浓度和反应时间都会影响化学
转化。过程优化包括评估这些变量以确定合适的运行条件。
常见的方法包括:
选择适当的催化剂
改善反应物混合
控制反应温度
调整停留时间
减少不必要的副反应工业应用:反应
优化在石化产品、医药中间体、化肥生产、聚合物制造和特
种化学加工中很重要
。精心设计的反应过程可以改善原材料向所需产品的转化,同时减少有害的副产物。
3.提高热量和能源效率
加热和冷却是许多化工厂的主要能耗操作。反应器、熔炉、锅炉、干燥机和蒸馏系统需要大量
的热能。改善热管理可以减少能量损失并降低运营成本。
重要策略包括:
从热工艺流中回收余热
绝缘管道、储罐和设备
改善换热器性能
优化加热和冷却温度
利用不同工艺操作之间的热集成
工业应用:热回收系统用于炼油厂、化工厂、化肥设施和其他能源密集型制造
业务。例如,来自一个生产阶段的余热可用于预热另一阶段的传入原料,从而减少对额外热能的需求。
4。优化原材料消耗
原材料占化学品制造成本的很大一部分。低效的剂量、不准确的测量值和不必要的反应会导致不必要的材料消耗
。制造商可以通过审查生产配方、改进测量系统和控制进料速率来提高材料效率。
有用的做法包括:
精确的化学剂
量监控原材料使用情况
提高反应选择性
减少转移过程中的产品损失
重复使用合适的工艺流
工业应用:这些方法与涂料制造、洗涤剂、肥料、聚合物、粘合剂和特种化学品生产有关
。更好的原材料管理可以提高产量并减少未使用或不合格材料的数量。
5。改善分离和纯化过程
分离操作用于分离产品、去除杂质并从混合物中回收有价值的材料
。常见的工业分离方法包括蒸馏、过滤、结晶、膜分离和蒸发。
如果设计或控制不当,这些操作可能会消耗大量的能量和加工材料。
优化可能涉及:
改善蒸馏塔运行条件
选择合适的过滤系统
减少不必要的蒸发
回收有价值的溶剂
使用节能分离技术工业应用:分离
优化在石化提炼、药品生产、食品配料、溶剂回收和特种化学品制造中非常重要
。
支持工业过程优
化的技术现代技术可帮助制造商监控性能、发现效率低下并改善生产决策
。高级过程控制
高级过程控制使用数学模型和实时操作数据来调节复杂的工业过程。它可以帮助保持稳定的产品质量,同时减少不必要的调整和操作的可变性
。人工智能和机器学习
人工智能和机器学习系统可以分析历史和实时生产数据,以识别模式、预测设备问题并支持流程调整。
例如,预测模型可以帮助操作员识别反应堆性能的变化或检测异常能耗。
这些系统需要可靠的数据和适当的工程验证,然后才能用于关键的运营决策。
过程模拟软件
过程模拟工具允许工程师在对实际生产设施进行变更之前研究化学过程。
它们可用于评估物料平衡、能源需求、设备性能和替代运行条件。
仿真可以帮助工程师比较不同的工艺配置并确定潜在的改进。
数字监控系统
数字监控系统收集来自传感器、仪器和生产设备的运行信息。
仪表板和性能指标可帮助工厂团队跟踪能耗、生产率、材料使用和工艺变化。
这些信息支持更明智的维护和优化决策。
过程优化如何减少工业废
物减少浪费是化学工艺优化的重要目标。制造商可以找到机会,从源头上防止不必要的浪费,而不是只专注于生产后的废物处理。
减少原材料损失
改进过程测量、化学剂量分配和材料处理可以减少泄漏、错误批次和未使用的原
材料。更好的库存管理还有助于防止化学产品过期或变质。
最大限度地减少有害的副产物优化反应条件和催化剂性能可以提高对所需产品的
选择性。这可以减少有害的副产物并简化下游处理
。回收和再利用溶剂
许多化学品制造企业使用溶剂进行提取、清洁、配方和纯化
。合适的溶剂回收系统可以将可重复使用的溶剂与废物流分开,从而减少新溶剂的购买和处置需求。
回收的溶剂必须符合必要的纯度和工艺规格才能重复使用。
回收工艺用水
用于冷却、洗涤和加工的水有时可能会在设施内进行处理和重复使用
。水回收可以减少淡水需求和废水排放,前提是回收的水符合其预期用途的质量要求。
改善设备维护
泄漏、密封件磨损、管道损坏和设备维护不善会导致物质损失和生产中断
。预防性维护有助于在这些问题导致更大的操作问题之前将其识别。
过程优化的重要绩效指标
制造商需要可衡量的指标,以了解优化活动是否产生了预期的结果。
绩效指标 | 衡量因素 | 优化收益 | |
|---|---|---|---|
产品产量 | 从原材料中获得的所需产品提高材料 | 效率 | |
能源强度 | 单位产量消耗的 | 能源确定节能机会 | |
原材料消耗 | 用于生产的 | 材料减少不必要的材料使用 | |
废物的产生 | 单位产出产生的 | 废物支持减少浪费 | |
生产周期 | 完成生产周期所需的时间提高生产 | 效率 | |
设备可用性设备可用 | 时间 | 减少计划外停机时间 | 产品拒收率 | 不
质量要求的产品百分比 | 提高质量一致性 |
随着时间的推移跟踪这些指标可以帮助工程师将绩效与历史基准进行比较,并确定需要改进的领域
。实施化学工艺优化的挑战
尽管优化具有多种运营优势,但在工业设施中实施变更需要仔细的规划。
设备限制
较旧的设备可能不支持现代自动化或高效的运行条件。一些改进可能需要设备升级或修改。
过程安全要求
化学品制造涉及危险物质、高温、压力和潜在的反应物质。操作条件的任何变化都必须经过适当的技术和安全评估。
初始投资
自动化系统、热回收设备和先进的监控技术可能需要大量的前期投资。制造商应在实施之前评估预期的节省和运营收益。
数据质量和可用性
优化取决于准确的过程信息。传感器读数不完整、记录不一致和数据管理不善会影响分析和决策。
劳动力培训
操作员和工程师需要适当的培训,以了解新技术,遵循更新的程序并有效应对流程变化。
可持续化学品制造的最佳实践
化学品制造商可以通过实际运营改进将工艺优化作为其长期可持续发展战略的一部分。
定期进行流程审计:审查生产运营以确定能源损失、材料浪费和设备效率低下。
使用资源效率指标:根据生产产量跟踪能源、水和原材料消耗。
进行预防性维护:定期检查设备以减少泄漏、故障和意外生产损失。
改善化学品库存管理:购买和储存适当数量的化学品,以减少过期材料和不必要的处理。
评估更安全的替代品:在技术和经济上合适的情况下,考虑危险性较低的材料和更清洁的生产方法。
鼓励持续改进:让操作员、工程师和环境健康与安全团队参与确定流程改进机会。
将这些做法与过程监控相结合,可以帮助制造商提高运营绩效,同时减少对环境的影响。
化学工艺优化的未来
化工行业越来越多地探索提高生产效率和资源利用率的技术。
先进的过程控制、人工智能、过程模拟和数字监控为制造商提供了更详细地了解生产性能的新机会。
过程强化是另一项重要进展。它专注于通过更高效的设备、综合操作和替代工艺设计来提高产量。例子包括先进的反应器、改进的分离技术和更有效的热集成
。制造商还在探索电气化工艺加热、改进的催化剂系统以及回收和再利用有价值材料的循环生产方法。
最合适的技术取决于化学工艺、生产规模、投资要求和技术可行性。
建立更高效的化学品制造运营
化学工艺优化可帮助制造商提高产品产量、控制运营成本并减少不必要的资源消耗。通过改善反应条件、加强过程控制、回收余热和更有效地管理原材料,工业设施可以实现更好的生产性能。
成功的优化需要持续的监控、可靠的数据、技术专业知识和适当的安全评估。制造商不应依赖单一改进,而应评估整个生产过程,确定设备、材料、能源和废物管理方面的机会。
结构化的过程优化方法可以支持更高效、更可靠和更可持续的化学品制造。
https://www.energy.gov/cmei/ito/chemical-and-petrochemical-manufacturing
Sodium Sulphate Anhydrous
觉得有用吗?